Аналіз параметрів передачі
Перед запуском у виробництво перевіряємо модуль, кількість і профіль зубів, посадкові розміри, матеріал та вимоги до точності зубчастого зачеплення.
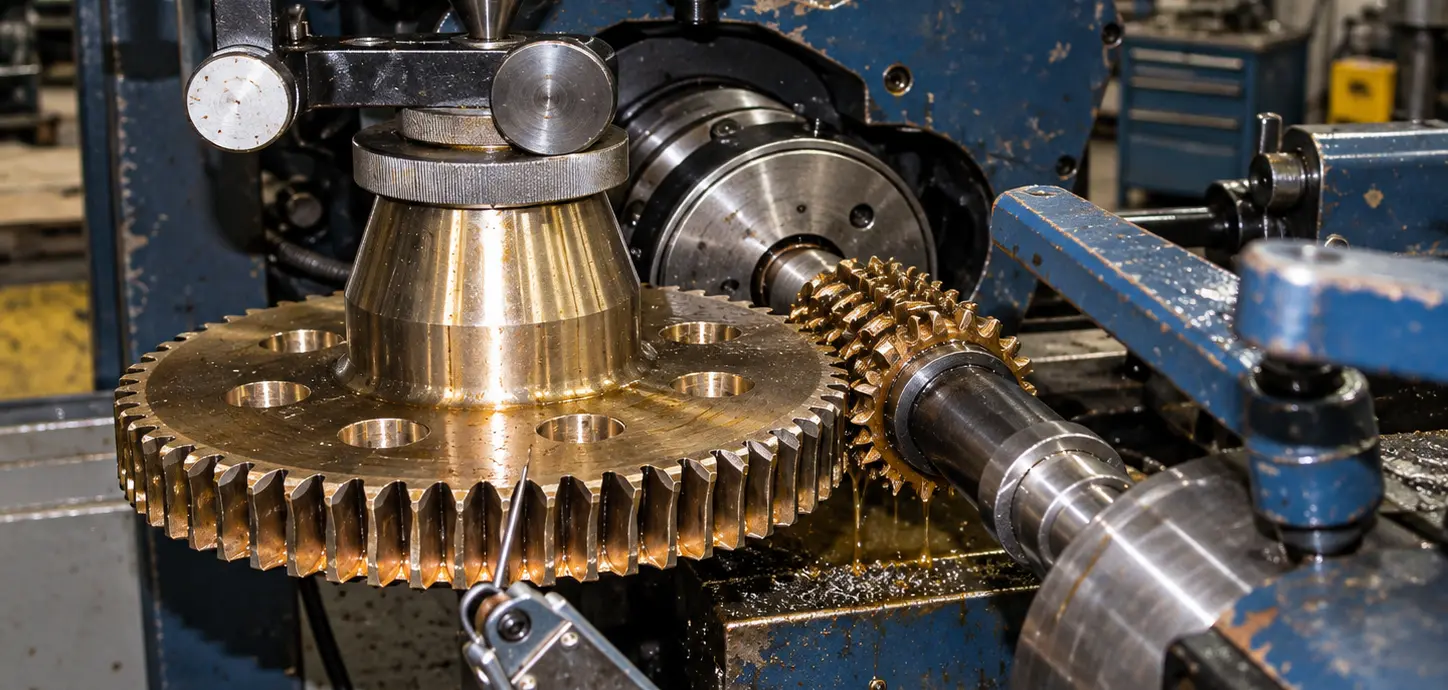
Виготовляємо шестерні за кресленнями, 3D-моделями або зразками: прямозубі, косозубі, конічні, зубчасті колеса та вал-шестерні. Для комплексного виготовлення деталей також виконуємо токарні роботи та фрезерування металу . Виконуємо зубонарізання для одиничних і серійних замовлень.
За кресленням
3D-моделлю або зразком
Різні типи
шестерень і зубчастих коліс
Від 1 деталі
до серійного виробництва
Сталь та сплави
під вимоги деталі
Зубонарізання
зовнішнього та внутрішнього зуба
Контроль
геометрії та розмірів
Виробництво зубчастих деталей починається з підготовки заготовки та точної механічної обробки посадкових поверхонь, після чого виконується зубонарізання з урахуванням модуля, кількості зубів, кута нахилу та заданої геометрії зачеплення. Залежно від конструкції деталі застосовується зовнішнє або внутрішнє нарізання зубів, а параметри обробки підбираються під матеріал і вимоги до точності.
Виготовляємо прямозубі, косозубі та конічні шестерні, зубчасті колеса, вал-шестерні й інші елементи зубчастих передач для редукторів, приводів, верстатів і промислових механізмів. Працюємо з одиничними деталями та серійними партіями, контролюємо профіль зуба, посадкові розміри, співвісність і геометрію деталі, щоб забезпечити правильне зачеплення та стабільну роботу механізму.
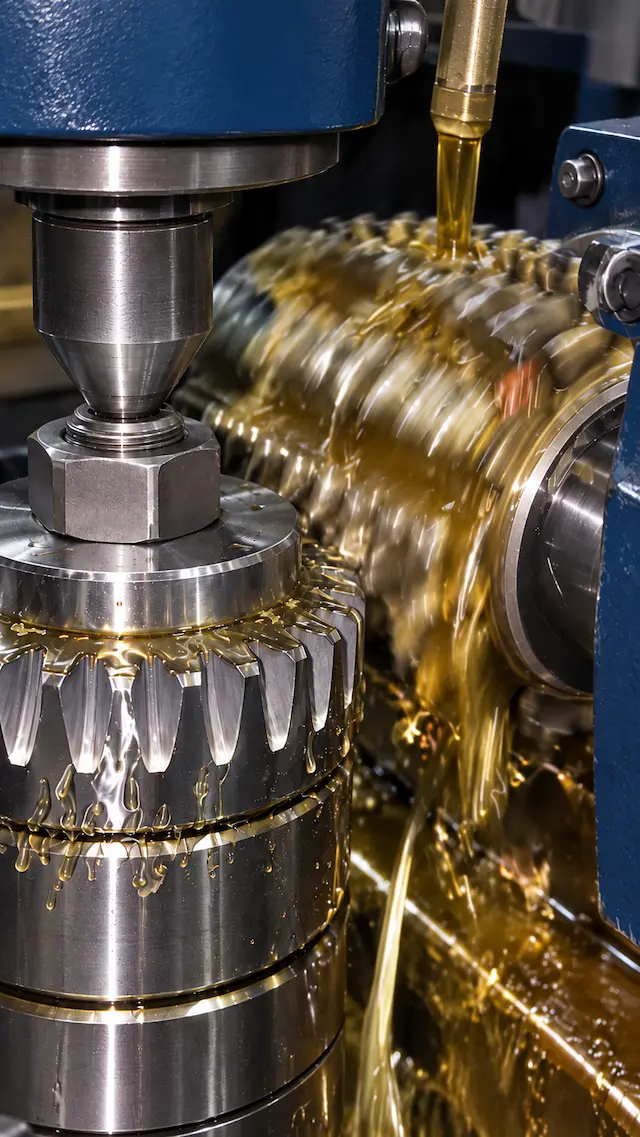
Сталь використовується для більшості промислових шестерень завдяки поєднанню міцності, жорсткості та зносостійкості. Марку підбирають відповідно до навантаження, швидкості роботи передачі, необхідної твердості зубів і подальшої термообробки.
Типові матеріали:
Для високонавантажених зубчастих передач застосовують низьковуглецеві леговані сталі з подальшою цементацією та гартуванням. Після такої обробки зуб отримує тверду зносостійку поверхню, тоді як серцевина зберігає в'язкість і краще сприймає ударні навантаження.
Типові марки:
Індукційне гартування застосовують, коли потрібно підвищити твердість і зносостійкість робочої поверхні зубів без наскрізного гартування всієї деталі. Такий підхід використовується для шестерень, зубчастих коліс і вал-шестерень, що працюють під циклічним навантаженням.
Типові матеріали:
Нержавіючі сталі застосовують для зубчастих деталей, що працюють у вологому, хімічно активному або іншому корозійному середовищі. Конкретну марку вибирають з урахуванням необхідної міцності, способу термообробки та умов роботи передачі.
Можливі матеріали:
Бронзу застосовують насамперед у черв'ячних передачах, де важливі зносостійкість, хороші антифрикційні властивості та стабільна робота пари зі сталевим черв'яком. Матеріал колеса підбирають разом із матеріалом і твердістю черв'яка.
Типові матеріали:
Полімерні шестерні використовують у механізмах з невеликими та середніми навантаженнями, коли важливі мала маса, низький рівень шуму, корозійна стійкість або можливість роботи з мінімальним змащуванням. Матеріал вибирають з урахуванням температури, швидкості та навантаження.
Типові матеріали:
Модуль визначає основні розміри зуба та є одним із ключових параметрів сумісності зубчастої пари. Під час виготовлення враховуються модуль, кількість зубів, ділильний діаметр, ширина вінця та інші параметри, задані конструкцією передачі.
Технологія зубонарізання залежить від типу зачеплення. Для прямозубих і косозубих коліс враховуються напрямок і кут нахилу зуба, а для внутрішнього зачеплення — геометрія вінця, доступність інструменту та конструкція самої деталі.
Кут профілю впливає на геометрію зачеплення, навантаження на зуб і сумісність деталей у парі. Для багатьох сучасних евольвентних передач використовується кут 20°, але під час виробництва параметр береться з технічної документації конкретного механізму.
Необхідна точність визначається призначенням передачі, швидкістю обертання, навантаженням, вимогами до шуму та плавності роботи. Для циліндричних евольвентних зубчастих коліс вимоги до точності можуть задаватися відповідно до ISO 1328-1 або іншого стандарту, зазначеного в документації.
При контролі зубчастого вінця оцінюються відхилення кроку, профілю та лінії зуба. Саме ці параметри безпосередньо впливають на рівномірність передачі навантаження, контакт між зубами та плавність роботи механізму.
Для шестерні важлива не тільки форма зуба, а й положення зубчастого вінця відносно посадкового отвору або базових поверхонь. Контроль співвісності та радіального биття допомагає уникнути нерівномірного зачеплення, вібрацій і локального перевантаження зубів.
Посадкова частина виготовляється з урахуванням способу кріплення шестерні на валу. Це може бути циліндричний або конічний отвір, шпонковий паз, шліцьове з'єднання, різьба чи інша конструкція. Допуски посадки задаються окремо від параметрів зубчастого вінця.
Для підвищення ресурсу передачі можуть застосовуватися цементація, об'ємне або індукційне гартування, азотування та інші види термообробки. Режим визначається маркою сталі, навантаженням і необхідною твердістю поверхні. Після термообробки для точних передач може знадобитися додаткова фінішна обробка зубів.
Для передач з підвищеними вимогами до точності, шуму та плавності ходу після зубонарізання і термообробки може застосовуватися зубошліфування або інша фінішна обробка. Необхідність такого етапу визначається класом точності та умовами роботи механізму.
Бічний зазор задається не для окремого зуба сам по собі, а з урахуванням пари шестерень, міжосьової відстані, посадок і робочої температури механізму. Для відповідальних передач ці параметри необхідно розглядати разом, щоб забезпечити вільне обертання без заклинювання та надмірного люфту.
Перед запуском у виробництво перевіряємо модуль, кількість і профіль зубів, посадкові розміри, матеріал та вимоги до точності зубчастого зачеплення.
Розраховуємо вартість, строки виготовлення та необхідні технологічні операції до запуску замовлення у виробництво.
Контролюємо профіль і крок зубів, посадкові поверхні, співвісність, биття та інші параметри, що впливають на правильну роботу зубчастої передачі.
Організовуємо виготовлення, контроль і доставку шестерень, зубчастих коліс та вал-шестерень по Україні.
Приклади виготовлених шестерень, зубчастих коліс, вал-шестерень та інших елементів зубчастих передач для промислових механізмів і обладнання.
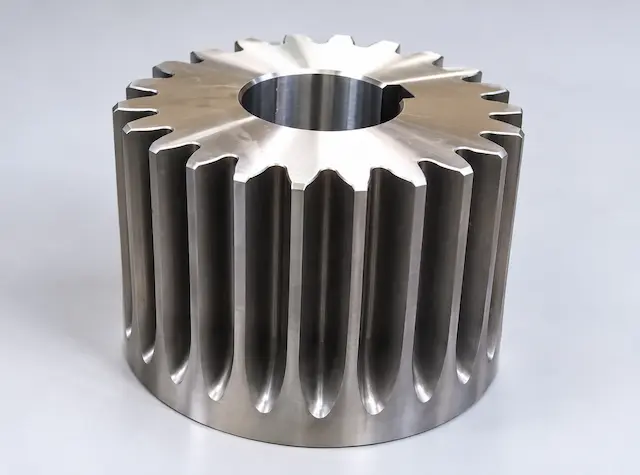
Матеріал: сталь 45. Нарізування зубів та механічна обробка посадкового отвору. Партія — 8 шт.
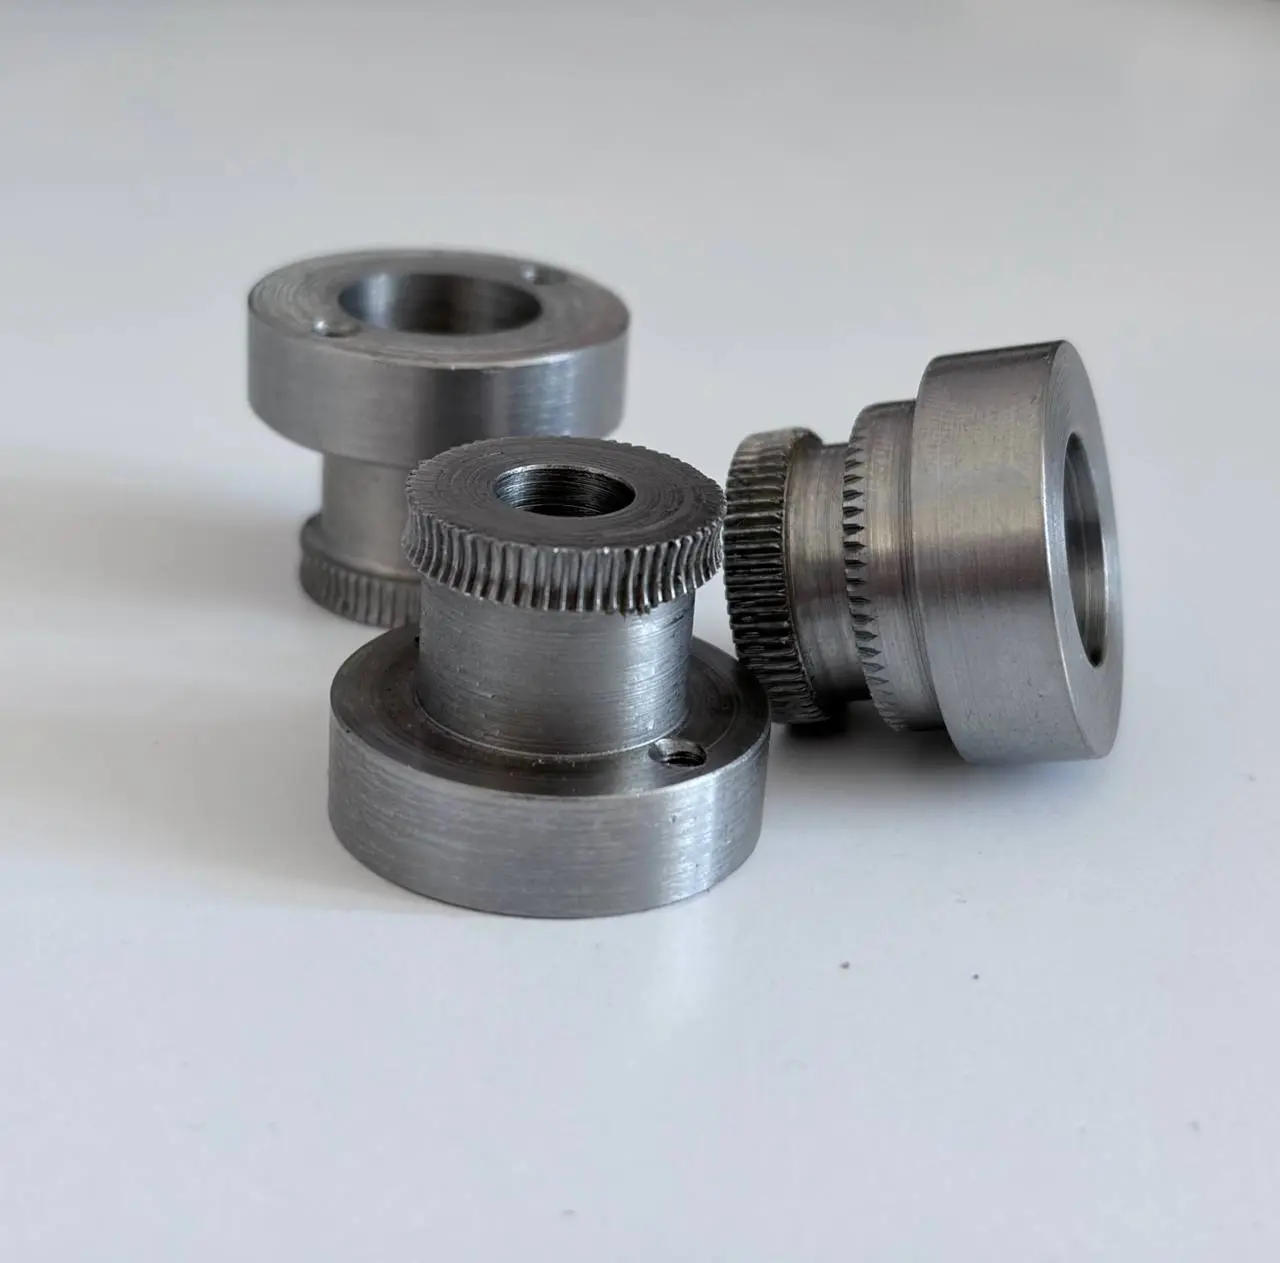
Матеріал: сталь 40Х. Токарна обробка з ЧПК, нарізання зубів. Партія — 20 шт.
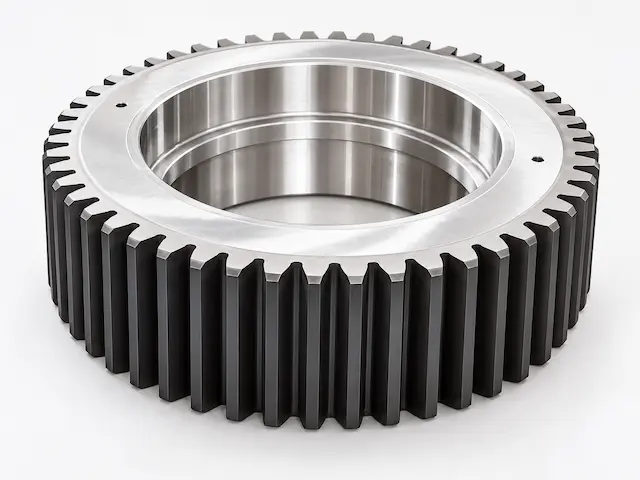
Матеріал: сталь 40Х. Нарізування зовнішніх зубів, механічна обробка внутрішнього посадкового отвору та торцевих поверхонь. Партія — 60 шт.
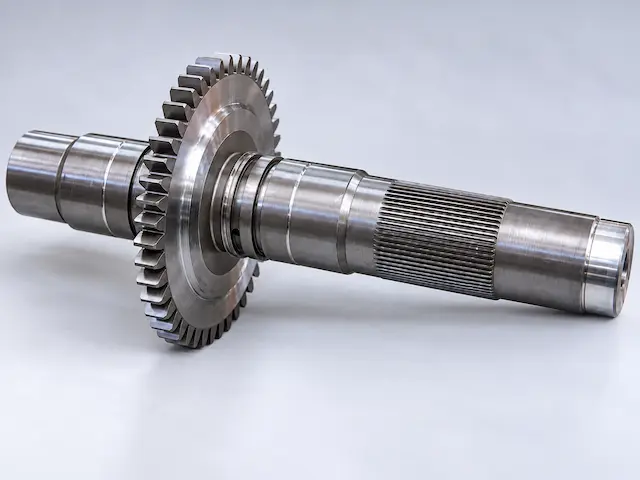
Матеріал: сталь 40Х. Токарна обробка, нарізування зубів і шліцьової частини. Партія — 4 шт.
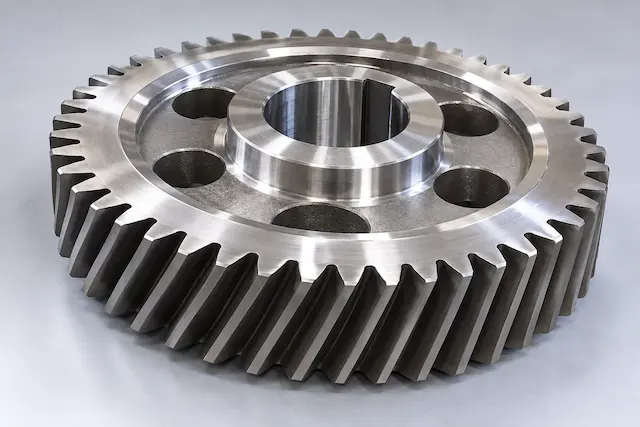
Матеріал: сталь 40Х. Нарізування косих зубів, механічна обробка посадкового отвору та шпонкового паза. Партія — 1 шт.
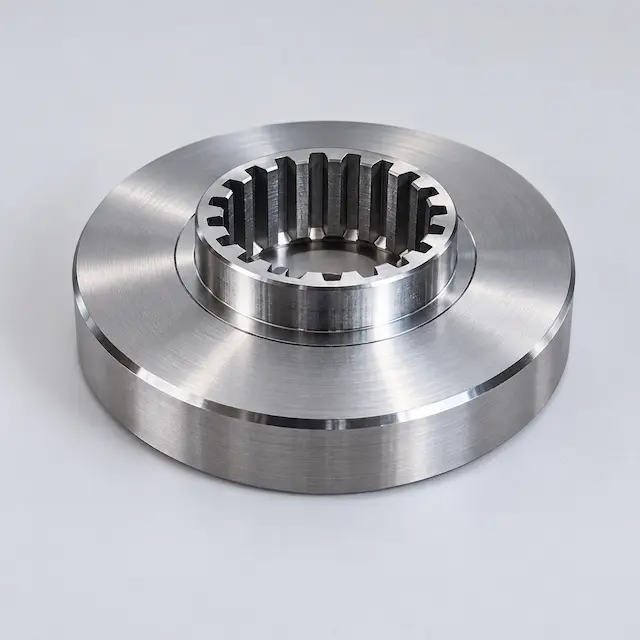
Матеріал: сталь 40Х. Механічна обробка корпусу та нарізування внутрішніх шліців. Партія — 168 шт.
Строки залежать від конструкції деталі, матеріалу, модуля, кількості зубів, необхідної точності та обсягу партії. Додатковий час може знадобитися на термообробку, шліфування або інші фінішні операції.
На вартість впливають розміри деталі, матеріал, тип зубчастого зачеплення, модуль, кількість зубів, складність механічної обробки, вимоги до точності та кількість деталей у партії.
Виготовляємо прямозубі, косозубі та конічні шестерні, зубчасті колеса, вал-шестерні та інші елементи зубчастих передач. Технологію підбираємо під конструкцію та робочі параметри конкретної деталі.
Так, наявний зразок можна використати для визначення геометрії та основних параметрів деталі. Для відповідальних механізмів додатково уточнюються матеріал, посадки, твердість та умови роботи передачі.
Такі деталі можемо розглядати в роботу залежно від внутрішнього діаметра, модуля, ширини зубчастого вінця та конструкції деталі. Спосіб нарізування зубів визначається після оцінки технічних параметрів.
Так, працюємо як з одиничними деталями, так і з малими та серійними партіями. Для серійного виробництва особлива увага приділяється повторюваності геометрії та стабільності параметрів деталей.
Термообробка потрібна не для кожної деталі. Її необхідність залежить від матеріалу, навантаження, швидкості роботи та вимог до зносостійкості. Залежно від задачі можуть застосовуватися цементація, гартування, азотування або інші способи зміцнення.
Завантажте креслення або 3D-модель — підготуємо точну пропозицію. Або просто опишіть завдання — розберемося разом.


