Анализ параметров передачи
Перед запуском в производство проверяем модуль, количество и профиль зубьев, посадочные размеры, материал и требования к точности зубчатого зацепления.
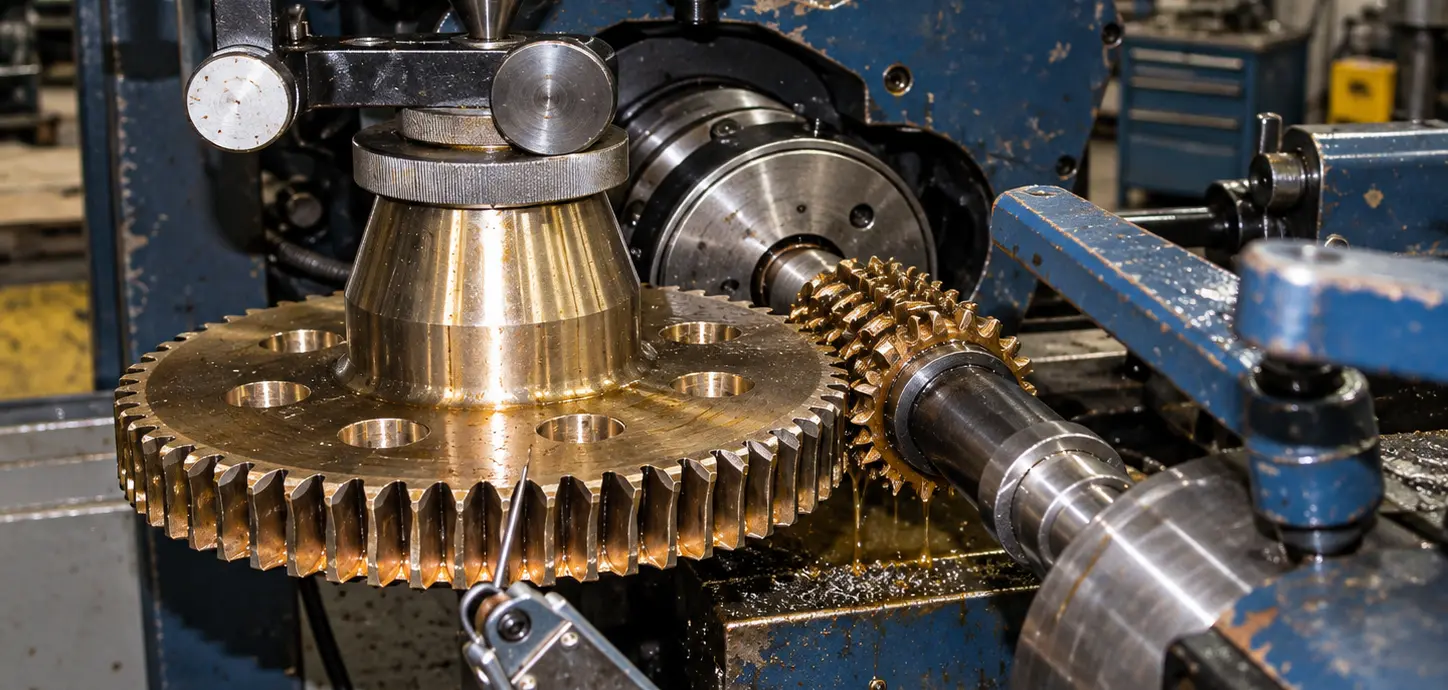
Изготавливаем шестерни по чертежам, 3D-моделям или образцам: прямозубые, косозубые, конические, зубчатые колеса и вал-шестерни. Для комплексного изготовления деталей также выполняем токарные работы и фрезеровка металла . Выполняем зубонарезание для единичных и серийных заказов.
По чертежу
3D-модели или образцу
Разные типы
шестерен и зубчатых колес
От 1 детали
до серийного производства
Сталь и сплавы
под требования детали
Зубонарезание
наружных и внутренних зубьев
Контроль
геометрии и размеров
Производство зубчатых деталей начинается с подготовки заготовки и точной механической обработки посадочных поверхностей, после чего выполняется зубонарезание с учетом модуля, количества зубьев, угла наклона и заданной геометрии зацепления. В зависимости от конструкции детали применяется наружное или внутреннее нарезание зубьев, а параметры обработки подбираются под материал и требования к точности.
Изготавливаем прямозубые, косозубые и конические шестерни, зубчатые колеса, вал-шестерни и другие элементы зубчатых передач для редукторов, приводов, станков и промышленных механизмов. Работаем с единичными деталями и серийными партиями, контролируем профиль зуба, посадочные размеры, соосность и геометрию детали, чтобы обеспечить правильное зацепление и стабильную работу механизма.
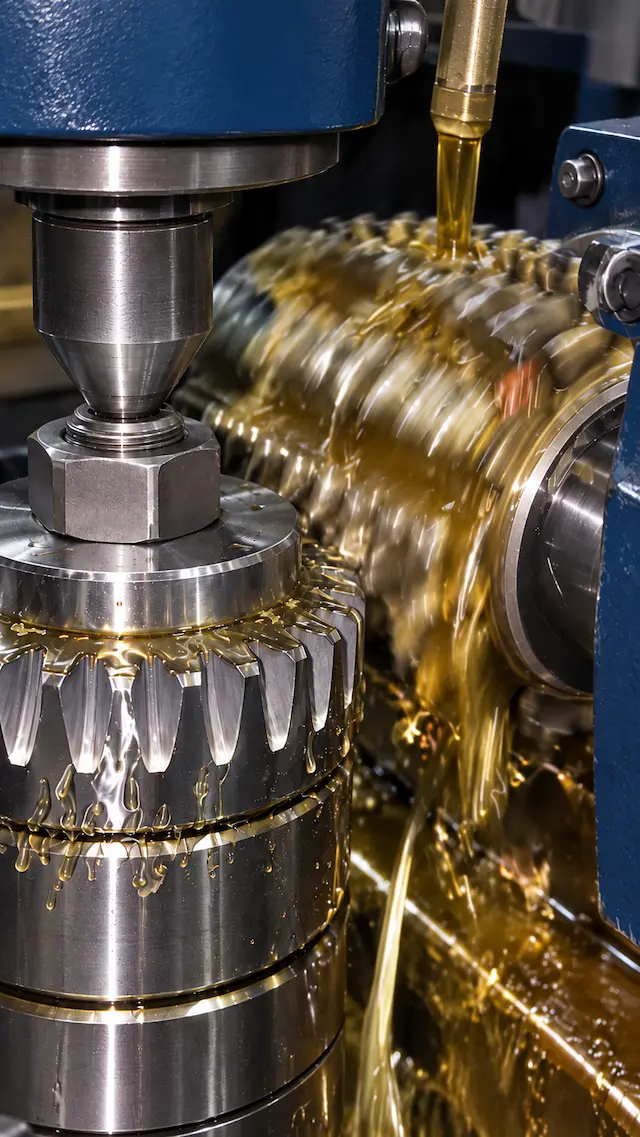
Сталь используется для большинства промышленных шестерен благодаря сочетанию прочности, жесткости и износостойкости. Марку подбирают в соответствии с нагрузкой, скоростью работы передачи, необходимой твердостью зубьев и последующей термообработкой.
Типичные материалы:
Для высоконагруженных зубчатых передач применяют низкоуглеродистые легированные стали с последующей цементацией и закалкой. После такой обработки зуб получает твердую износостойкую поверхность, тогда как сердцевина сохраняет вязкость и лучше воспринимает ударные нагрузки.
Типичные марки:
Индукционную закалку применяют, когда необходимо повысить твердость и износостойкость рабочей поверхности зубьев без сквозной закалки всей детали. Такой подход используется для шестерен, зубчатых колес и вал-шестерен, работающих под циклической нагрузкой.
Типичные материалы:
Нержавеющие стали применяют для зубчатых деталей, работающих во влажной, химически активной или другой коррозионной среде. Конкретную марку выбирают с учетом необходимой прочности, способа термообработки и условий работы передачи.
Возможные материалы:
Бронзу применяют прежде всего в червячных передачах, где важны износостойкость, хорошие антифрикционные свойства и стабильная работа пары со стальным червяком. Материал колеса подбирают вместе с материалом и твердостью червяка.
Типичные материалы:
Полимерные шестерни используют в механизмах с небольшими и средними нагрузками, когда важны малая масса, низкий уровень шума, коррозионная стойкость или возможность работы с минимальной смазкой. Материал выбирают с учетом температуры, скорости и нагрузки.
Типичные материалы:
Модуль определяет основные размеры зуба и является одним из ключевых параметров совместимости зубчатой пары. При изготовлении учитываются модуль, количество зубьев, делительный диаметр, ширина венца и другие параметры, заданные конструкцией передачи.
Технология зубонарезания зависит от типа зацепления. Для прямозубых и косозубых колес учитываются направление и угол наклона зуба, а для внутреннего зацепления — геометрия венца, доступность инструмента и конструкция самой детали.
Угол профиля влияет на геометрию зацепления, нагрузку на зуб и совместимость деталей в паре. Для многих современных эвольвентных передач используется угол 20°, но при производстве параметр берется из технической документации конкретного механизма.
Необходимая точность определяется назначением передачи, скоростью вращения, нагрузкой, требованиями к шуму и плавности работы. Для цилиндрических эвольвентных зубчатых колес требования к точности могут задаваться в соответствии с ISO 1328-1 или другим стандартом, указанным в документации.
При контроле зубчатого венца оцениваются отклонения шага, профиля и линии зуба. Именно эти параметры непосредственно влияют на равномерность передачи нагрузки, контакт между зубьями и плавность работы механизма.
Для шестерни важна не только форма зуба, но и положение зубчатого венца относительно посадочного отверстия или базовых поверхностей. Контроль соосности и радиального биения помогает избежать неравномерного зацепления, вибраций и локальной перегрузки зубьев.
Посадочная часть изготавливается с учетом способа крепления шестерни на валу. Это может быть цилиндрическое или коническое отверстие, шпоночный паз, шлицевое соединение, резьба или другая конструкция. Допуски посадки задаются отдельно от параметров зубчатого венца.
Для повышения ресурса передачи могут применяться цементация, объемная или индукционная закалка, азотирование и другие виды термообработки. Режим определяется маркой стали, нагрузкой и необходимой твердостью поверхности. После термообработки для точных передач может потребоваться дополнительная финишная обработка зубьев.
Для передач с повышенными требованиями к точности, шуму и плавности хода после зубонарезания и термообработки может применяться зубошлифование или другая финишная обработка. Необходимость такого этапа определяется классом точности и условиями работы механизма.
Боковой зазор задается не для отдельного зуба, а с учетом пары шестерен, межосевого расстояния, посадок и рабочей температуры механизма. Для ответственных передач эти параметры необходимо рассматривать вместе, чтобы обеспечить свободное вращение без заклинивания и чрезмерного люфта.
Перед запуском в производство проверяем модуль, количество и профиль зубьев, посадочные размеры, материал и требования к точности зубчатого зацепления.
Рассчитываем стоимость, сроки изготовления и необходимые технологические операции до запуска заказа в производство.
Контролируем профиль и шаг зубьев, посадочные поверхности, соосность, биение и другие параметры, влияющие на правильную работу зубчатой передачи.
Организуем изготовление, контроль и доставку шестерен, зубчатых колес и вал-шестерен по Украине.
Примеры изготовленных шестерен, зубчатых колес, вал-шестерен и других элементов зубчатых передач для промышленных механизмов и оборудования.
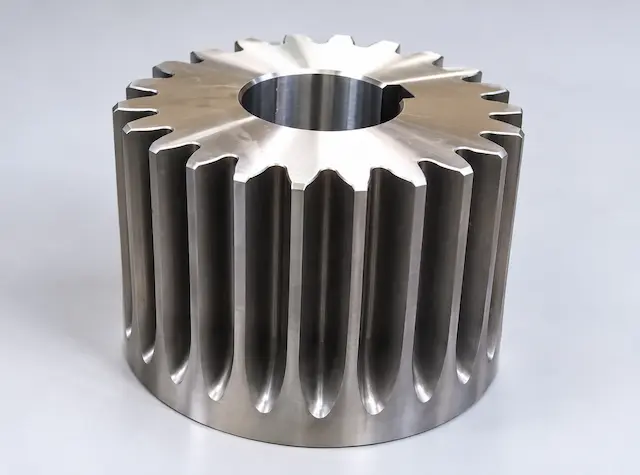
Материал: сталь 45. Нарезание зубьев и механическая обработка посадочного отверстия. Партия — 8 шт.
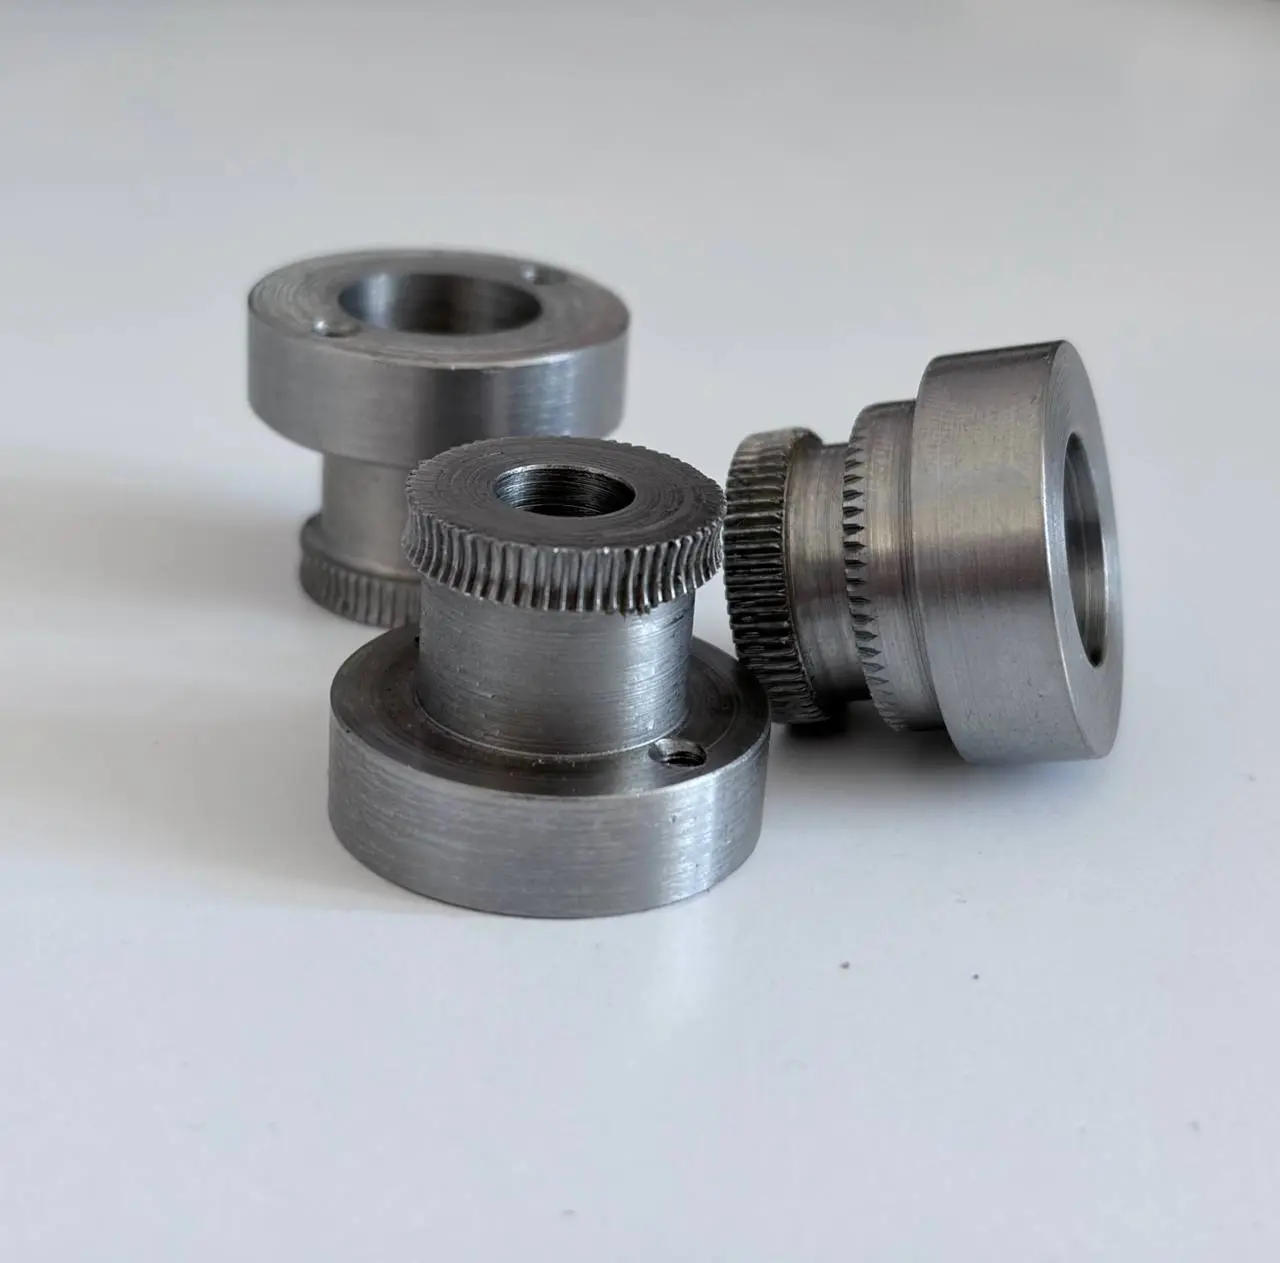
Материал: сталь 40Х. Токарная обработка с ЧПУ, нарезание зубьев. Партия — 20 шт.
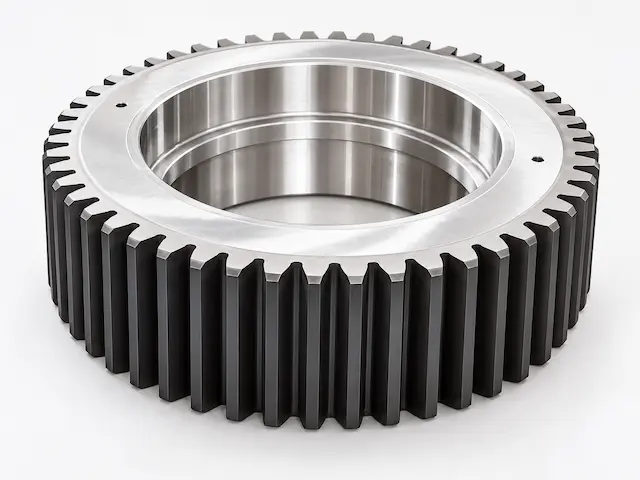
Материал: сталь 40Х. Нарезание наружных зубьев, механическая обработка внутреннего посадочного отверстия и торцевых поверхностей. Партия — 60 шт.
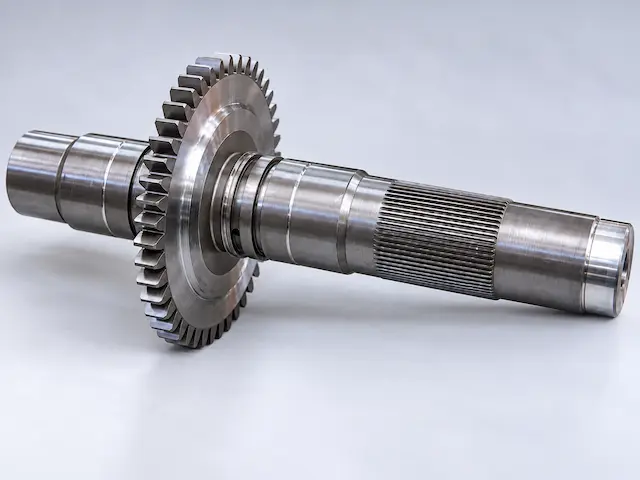
Материал: сталь 40Х. Токарная обработка, нарезание зубьев и шлицевой части. Партия — 4 шт.
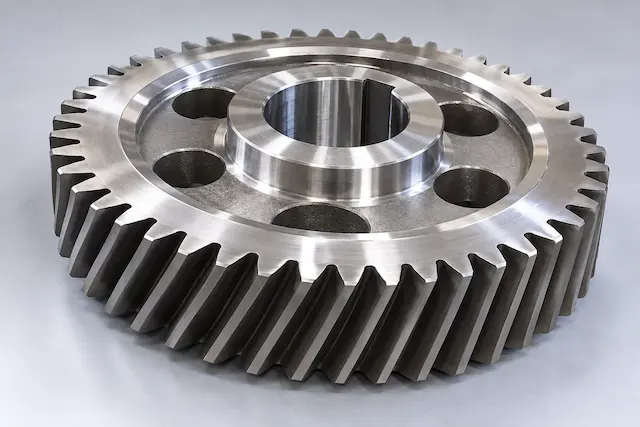
Материал: сталь 40Х. Нарезание косых зубьев, механическая обработка посадочного отверстия и шпоночного паза. Партия — 1 шт.
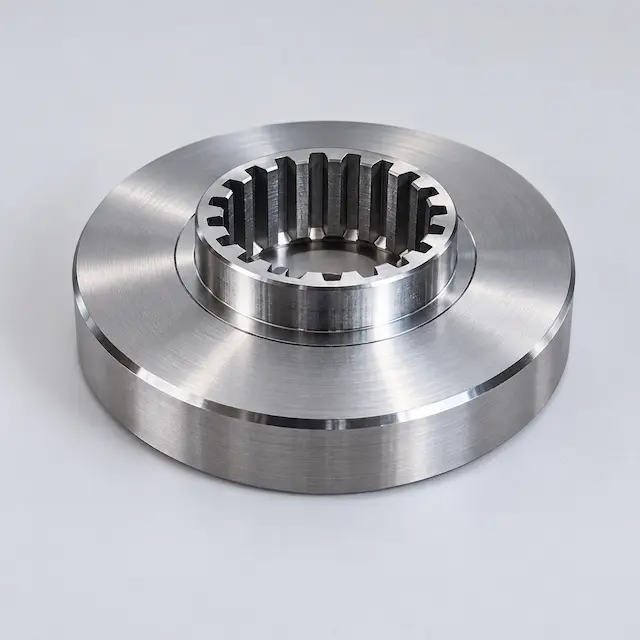
Материал: сталь 40Х. Механическая обработка корпуса и нарезание внутренних шлицев. Партия — 168 шт.
Сроки зависят от конструкции детали, материала, модуля, количества зубьев, необходимой точности и объёма партии. Дополнительное время может потребоваться на термообработку, шлифование или другие финишные операции.
На стоимость влияют размеры детали, материал, тип зубчатого зацепления, модуль, количество зубьев, сложность механической обработки, требования к точности и количество деталей в партии.
Изготавливаем прямозубые, косозубые и конические шестерни, зубчатые колёса, вал-шестерни и другие элементы зубчатых передач. Технологию подбираем под конструкцию и рабочие параметры конкретной детали.
Да, имеющийся образец можно использовать для определения геометрии и основных параметров детали. Для ответственных механизмов дополнительно уточняются материал, посадки, твёрдость и условия работы передачи.
Такие детали можем принимать в работу в зависимости от внутреннего диаметра, модуля, ширины зубчатого венца и конструкции детали.
Да, работаем как с единичными деталями, так и с малыми и серийными партиями. Для серийного производства особое внимание уделяется повторяемости геометрии и стабильности параметров деталей.
Термообработка требуется не для каждой детали. Её необходимость зависит от материала, нагрузки, скорости работы и требований к износостойкости. В зависимости от задачи могут применяться цементация, закалка, азотирование или другие способы упрочнения.
Загрузите чертёж или 3D-модель — мы подготовим точное предложение. Или просто опишите задачу — разберёмся вместе.


